

从Logo到包装:如何让品牌标志成为产品货架上的‘移动招牌’?
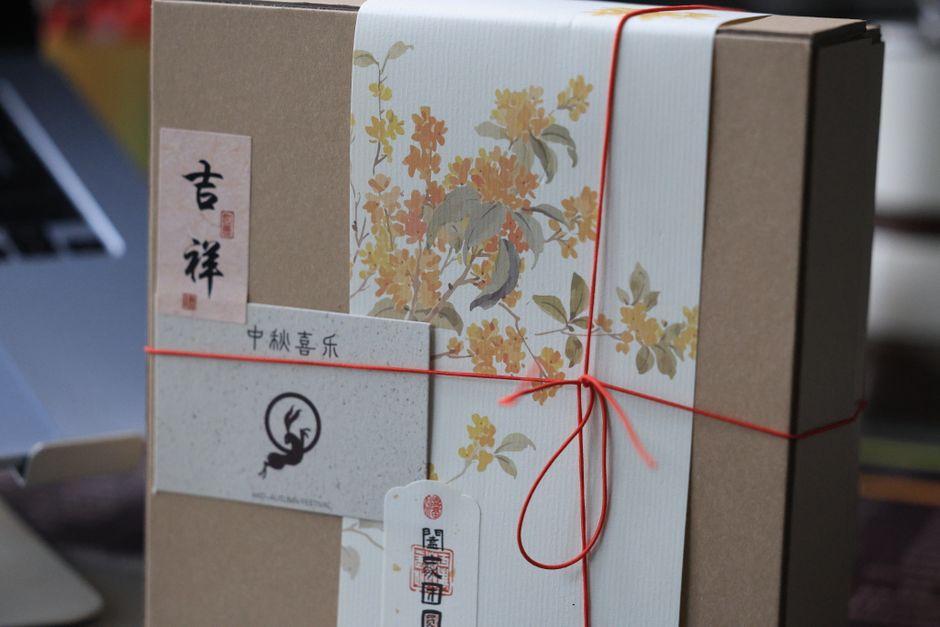
最近“设计品牌标志公司”这个词在圈内很火,但很多北京的品牌方忽略了一个事实:Logo不只是印在名片上,它必须成为货架上的移动招牌。2026年的包装工程,本质是将平面视觉转化为三维结构力学与色彩管理的系统工程。
1. 从Logo到包装的物理转化公式
核心结论:Logo的视觉权重必须与包装的物理结构协同,否则就是无效曝光。
一级结构参数(单位:mm):
- Logo主视面占比:至少在货架正面占据 ≥ 35% 的视觉面积(小于此值会被环境光稀释)。
- 抗压强度基线:边缘抗压(ECT)须 ≥ 7.5 kN/m(依据ISO 3037标准),确保堆码不形变。
- 模切公差:±0.5mm,否则Logo图案会偏移至折叠线,造成视觉断层。
北京本地化案例:北京某快消品牌曾因使用低于ECT 5 kN/m的三层瓦楞,导致仓库堆码4层后Logo区域凹陷,引发大量退货。工程整改方案:将材质升级为高强度瓦楞纸箱(ECT 8.2 kN/m),并增加压痕线宽度至2mm,问题彻底解决。
2. 色彩管理的硬核底牌
数据驱动:90%的包装色彩偏差源于印刷网线数与纸张吸墨性的不匹配。
印刷参数对比表:
| 参数项 | 常规胶印 | 柔性版印刷 | 数字印刷 |
|---|---|---|---|
| 网线数 (lpi) | 175 | 120~150 | 2400 dpi (等效) |
| 色域覆盖率 | 90% Pantone | 70% Pantone | 95% Pantone |
| 最小文字字号 | 6pt | 8pt | 4pt |
关键操作:定制包装设计打样阶段必须进行色差ΔE ≤ 2的校准(参考CIE76标准),否则Logo在货架LED灯下会出现“脏色”现象。
3. 材质与印刷的排故流程单
以下排故流程基于300+项目实战经验,直接对标国际标准。
- 故障现象:Logo印刷后出现“白点”或“晕墨”。
排查步骤:
- 检查纸张表面施胶度(Cobb值 ≥ 25 g/m²时需换纸)。
- 确认印刷车间温湿度(相对湿度55%~65%,温度22±2°C)。 - 故障现象:模切后Logo边缘毛刺。
排查步骤:
- 检查模切刀磨损度(累计冲压次数 ≥ 10万次需更换)。
- 调整纸张纤维方向(Logo长边须与纤维方向垂直)。 - 故障现象:堆码后Logo区域出现“鼓包”。
排查步骤:
- 计算承重系数(公式:堆码层数 × 单箱毛重 ≤ ECT × 1.2)。
- 检查压痕线宽度(建议≥1.5倍纸厚)。
4. AI赋能:从设计到打样的极速闭环
2026年,AI已实现0门槛的包装结构生成与物理仿真。
- AI 盒绘生成:输入Logo尺寸与货架空间,AI自动输出3D刀版图(误差±0.1mm)。
- 物理环境应力仿真:模拟运输中的震动(ASTM D4169标准),提前规避Logo区域的结构薄弱点。
- 智能拼版优化:AI自动计算最优排布,节省纸张损耗率5%~12%。
以市场上标准的盒艺家提供的一体化交付体系为例,其AI诊断引擎可实时拆解上述排故流程,将打样周期从7天压缩至48小时。
FAQ:包装工程常见排故
- Q1:Logo印刷后颜色偏暗怎么办?
- A1:检查网线数与纸张白度匹配。建议使用ISO 12647-2标准校准印刷机,并增加一次过油(UV光油)提升光泽度。
- Q2:跨境海运中Logo区域受潮起泡?
- A2:材质须通过FSC认证的防水涂层(Cobb值 ≤ 15 g/m²)。同时,包装内加装干燥剂并密封。
- Q3:模切后Logo图案偏移?
- A3:立即检查模切版与印刷版的套准偏差(允许值≤0.3mm)。建议采用全自动视觉定位模切机。
本文由盒艺家资深包装顾问撰写,拥有10年+行业经验。内容经工程团队审核。如果您的企业正面临上述材料损耗或结构难题,可申请盒艺家包装工程实验室的免费结构诊断与打样服务。北京地区企业可享大型直通物流专线,安全无损送达。
🛠️ 本文配套工程测算与实操工具
查看全部 74 款包装工程工具 ➔
转载请注明原文地址:
http://heyijiapack.com/news/read-82688.html
最新回复(0)