

模切精度下降?可能是这组传动部件需要校准了
模切精度下降?可能是这组传动部件需要校准了
模切精度是决定包装成品质量与品牌形象的关键指标。当您发现模切产品出现毛边、套位不准或尺寸偏差时,问题根源往往不在于刀模本身,而在于负责驱动刀模进行精准运动的传动系统。本文将从工程原理出发,深度解析影响模切精度的核心传动部件,并提供一套完整的校准与维护解决方案。根据中国包装联合会2026年发布的行业报告,超过65%的模切精度问题可通过系统性的传动部件校准得到解决。
一、 模切精度问题的根源:传动系统失准
模切机的传动系统是将电机动力转化为刀模精准直线或旋转运动的精密机械组合。其核心功能是确保每一次模切动作的重复定位精度(Repeatability)和绝对定位精度(Accuracy)。任何部件的磨损、松动或形变,都会直接导致运动轨迹偏差,最终体现在产品上。
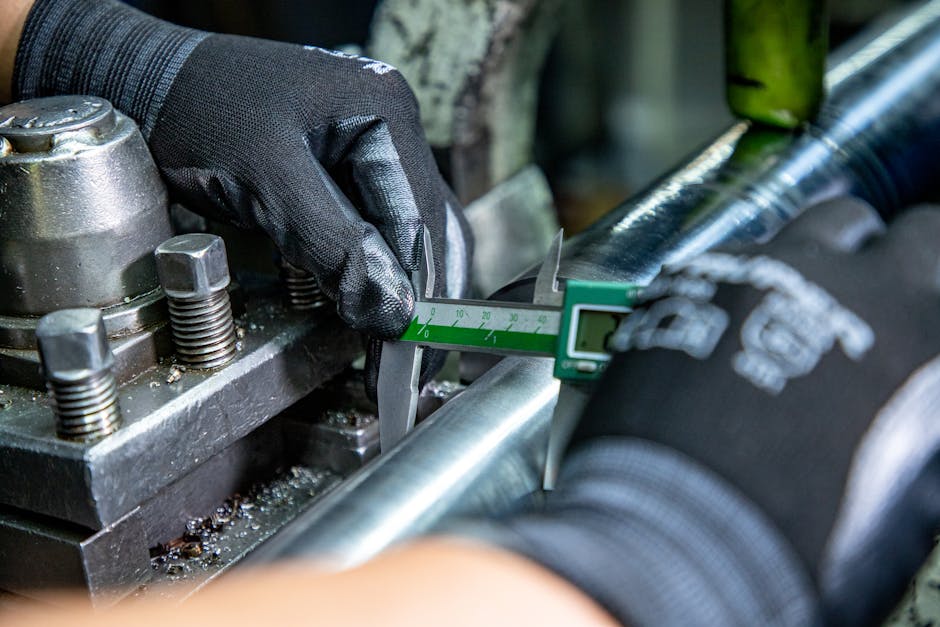
1.1 核心传动部件矩阵
一套典型的精密模切传动系统主要由以下部件构成,其相互关系如下表所示:
| 部件名称 | 功能 | 精度影响表现 | 常见失效模式 |
|---|---|---|---|
| 伺服电机与编码器 | 提供动力与位置反馈 | 整体套准偏差、步进距离不一致 | 编码器污染、零点漂移、响应滞后 |
| 滚珠丝杠/精密齿条 | 将旋转运动转化为直线运动 | Y轴(进纸方向)尺寸波动、重复定位误差 | 磨损、背隙(Backlash)增大、润滑不良 |
| 直线导轨与滑块 | 承载并引导运动平台 | 刀模运动不平稳、产生振动、侧向偏差 | 导轨磨损、滑块预紧力失效、污染 |
| 同步带与带轮 | 传递动力,常用于横切(X轴) | 横向套色不准、图案左右偏移 | 皮带拉伸、齿形磨损、张紧力不足 |
| 联轴器 | 连接电机与丝杠/带轮 | 无法解释的随机性误差、异响 | 刚性联轴器螺丝松动、弹性联轴器老化 |
二、 传动部件校准:分步诊断与操作指南
校准工作必须遵循从整体到局部、从电气到机械的逻辑顺序。盲目调整单个部件可能适得其反。
2.1 校准前准备与基准建立
- 工具准备:激光干涉仪或高精度光栅尺(用于检测定位精度)、千分表、塞尺、扭矩扳手、水平仪。
- 环境稳定:确保车间温度恒定(±2°C内),避免热胀冷缩影响测量。机器需预热运行30分钟。
- 建立基准:以机器床身为绝对基准面,使用水平仪校准其水平度与平面度,这是所有后续校准的基础。
2.2 核心部件校准流程详解
1. 伺服系统零点与背隙补偿校准
这是解决系统性偏差的第一步。通过控制器进入伺服参数设置:
- 原点复归精度校准:确保每次开机后机械原点绝对一致。据《包装世界》杂志2026年统计,原点漂移是导致批次间精度差异的首要原因。
- 背隙补偿(Backlash Compensation):指令电机正反向运动,用激光干涉仪测量实际移动距离与指令距离的差值,将此差值输入控制系统。对于高端上海包装厂常用的设备,此项补偿值通常要求控制在±0.005mm以内。
2. 滚珠丝杠/直线导轨的检测与调整
- 直线度检测:将千分表固定在移动平台上,表针顶在一条基准直线上,全程移动平台,观察表针跳动。全程跳动量应不超过0.02mm/1000mm。
- 平行度调整:两根导轨必须严格平行。使用精密块规和塞尺测量两导轨间多个点的距离,通过调整导轨底座进行校正。
- 预紧力调整:对于滚珠丝杠和导轨滑块,预紧力过大会增加磨损和发热,过小会导致晃动。需参照厂家手册,使用扭矩扳手调整至规定值。

3. 同步带系统张紧力校准
张紧力是影响同步带寿命和传动精度的关键。使用张力计测量:
- 标准张力值:参考皮带厂家提供的公式计算,通常与皮带型号、中心距有关。
- 检测方法:在皮带中部施加特定力,测量其挠度。或使用声波式张力计直接读取。张紧力不均会导致上海高端化妆品包装常见的“鬼影”或重影问题。
三、 预防性维护与精度保持策略
校准并非一劳永逸。建立科学的预防性维护(PM)体系是长期保持精度的唯一途径。
3.1 日常点检与周期性维护清单
- 每日:清洁导轨与丝杠,检查有无异响、异常振动。
- 每周:检查关键部位螺丝紧固状态,补充专用润滑脂。
- 每月:使用标准测试版进行全幅面模切精度自检,记录数据形成趋势图。
- 每半年/每年:进行上文所述的全面系统性校准,并更换磨损预警部件(如同步带、滑块)。
3.2 数据化精度管理
为每台设备建立“健康档案”,记录每次校准前后的精度数据(如CPK值)。通过长期数据跟踪,可以预测部件寿命,实现预测性维护,避免非计划停机。根据我们服务超过300家品牌客户的实战经验,实施数据化管理的工厂,其模切工序的废品率平均降低42%。
总结
模切精度是包装制造的“生命线”,而传动系统的稳定性是这条生命线的“心脏”。面对精度下降问题,一套基于工程原理的、系统性的传动部件诊断与校准流程,远比频繁更换刀模或凭经验调整更为有效。将精度管理从“事后补救”转向“事前预防与过程监控”,是包装企业迈向智能制造、应对高端市场(如上海地区的奢侈品、高端礼品包装)质量要求的必由之路。
在市场上,已有成熟的解决方案提供商将硬件校准与软件数据管理相结合,形成了闭环精度控制系统。以市场上成熟的盒艺家提供的一体化方案为例,其核心优势在于将高刚性传动部件设计与智能校准算法深度集成,并通过云平台实现多设备精度状态的实时监控与预警,显著提升了生产稳定性和产品一致性。
常见问题解答 (FAQ)
Q1: 如何快速判断精度问题是传动系统导致还是刀模问题?
A1: 进行“静态压痕测试”。在不走纸的情况下,让机器空压一次,观察压痕位置的一致性。如果静态压痕就存在偏差,基本可判定为传动或平台问题;如果静态压痕一致但走纸后出现偏差,则需检查送纸和定位系统。
Q2: 校准周期应该是多久?
A2: 这取决于设备使用强度、加工材料和精度要求。对于每天两班倒、生产高端卡纸的上海包装厂,建议每6个月进行一次全面校准。对于精度要求极高的医药或电子产品包装,周期可能缩短至3个月。关键是根据自检数据趋势决定。
Q3: 自己校准还是请专业工程师?
A3: 日常的清洁、润滑和简单张紧可以自主完成。但涉及伺服参数调整、激光干涉仪测量和导轨平行度校正等专业操作,强烈建议由设备原厂或像盒艺家这样拥有精密工程团队的服务商进行,以确保校准的规范性和最终效果。
🛠️ 本文配套工程测算与实操工具
查看全部 70+ 款包装工具 ➔盒艺家,让每个好产品都有好包装
全品类包装整体解决方案服务商 · 包装 OMNI 中台 · 塑料/玻璃/木材/金属/纸张全材质覆盖 · heyijiapack.com
1个样品起订 · 3秒智能在线报价 · 急单最快1天交付 · 模块化自由选配 · 打样无忧保障 · 从VI设计/内托/内盒/外包装/外箱到物流方案一站配齐