

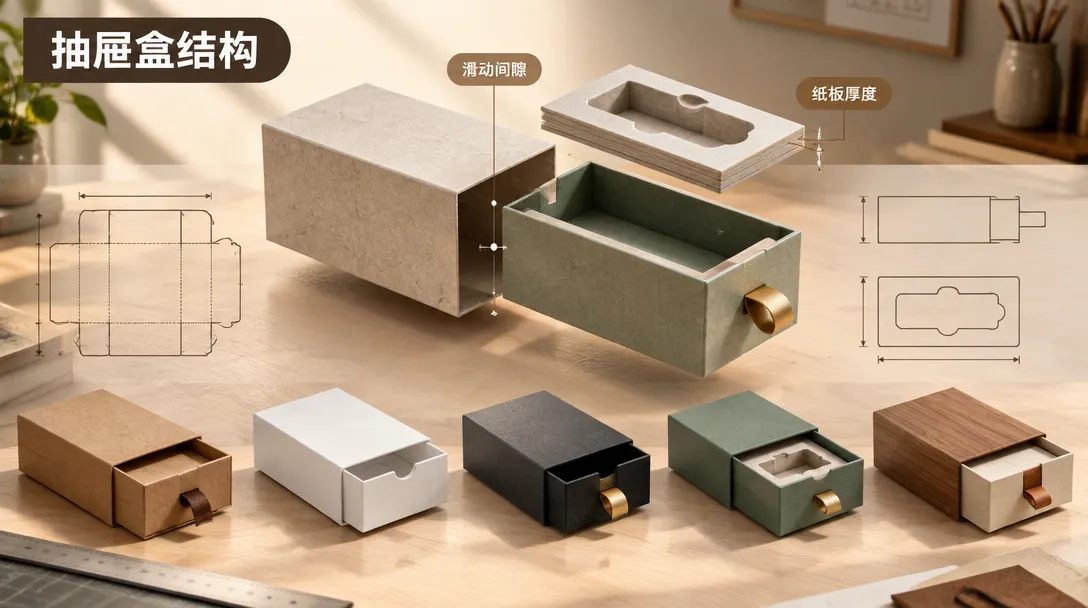
抽屉盒结构定制图片要能看清外套与抽屉的装配关系,并标出产品尺寸、纸板厚度、抽拉方向和内托空间。图片适合用于沟通结构意图,真正下单前还须通过刀线、白样和装配校核确认配合。
抽屉盒结构定制图片要包含哪些视图
采购和设计沟通中常见的抽屉盒,通常由外套筒、可抽出的盒体、抽拉辅助件及可选内托组成。外观图能展示品牌视觉,却未必说明盒体如何成型、抽屉从哪一侧抽出,或产品是否能顺利放入。用于询价或结构评审的图片,建议至少提供闭合状态、拉出状态、内部俯视图和关键部位局部图,并在图旁标注产品长宽高、预期装配方向与主要材料。
方案可以按用途分成三类:简易单层抽屉盒适合轻量小件及促销装;带围边或加厚面板的结构适合需要更强展示感的礼品;带纸浆、纸板或其他内托的组合结构适合电子配件、香氛及套装产品。若产品重心偏高、表面易刮或包含多个零件,内托布局要与抽屉开口共同设计,不能等外盒定稿后再补。
抽屉盒的配合关系决定抽拉手感
设计核心不是单独确定一个长宽高,而是处理外套内腔、抽屉外形、纸板厚度、裱纸增厚和加工偏差之间的关系。抽屉过紧,常见原因是套筒内腔没有为板厚及裱纸留量;抽屉过松,则会晃动、歪斜,甚至在运输中自行滑出。配合值不是所有纸张通用的固定标准,建议先按结构和工艺设定试制值,再以白样抽拉与装配结果修正。
下表是用于初步沟通的行业参考值,不是国标强制限值。涉及自动化生产、长途运输或高单价产品时,应让供应商按选定纸板、裱纸和模切方式制作样盒,再确认最终数据。
| 项目 | 初步设计参考 | 核验重点 |
|---|---|---|
| 外套与抽屉侧向配合 | 单侧预留约0.5~1.0 mm,行业参考值 | 核对纸板厚度、裱纸和折边叠层;以样盒抽拉确认 |
| 抽屉前面板与外套端口 | 端面齐平或内缩约0.5~1.5 mm,行业参考值 | 结合拉手形式、视觉要求及模切位置调整 |
| 纸板厚度 | 约0.8~2.0 mm,行业参考值 | 依盒体尺寸、装载重量、裱贴层数和挺度选材 |
| 内托与产品的周边间隙 | 约1~3 mm,行业参考值 | 需考虑产品尺寸公差、缓冲材料回弹及取放动作 |
| 刀线与折叠补偿 | 可按结构工坊支持的±0.1 mm折弯补偿进行初始出图 | 该参数是工具功能说明,不替代不同材料和设备的打样校正 |
关键原则:间隙必须按单侧或总间隙明确标注,避免图纸只写“留1 mm”而生产端无法判断分配方式。对于覆膜、特种纸、厚裱或多层折边结构,还要检查转角堆叠厚度;若抽屉正面采用丝带、拉片或半圆缺口,应同步核对手指操作空间和面纸抗撕裂风险。
问:抽屉盒图片尺寸都对,为什么成品仍会卡住?
答:先复核抽屉与外套的单侧间隙是否覆盖纸板、裱纸和折边叠层;卡滞多由叠层厚度及折线回弹挤占间隙,而非外观尺寸标注本身造成;建议用实际选材做白样,分别记录空盒抽拉和装入产品后的手感,再修正刀线。
纸材、裱贴与拉手要与使用场景匹配
轻量文创、小饰品和卡片套装可优先评估较薄的纸板,以减少抽拉阻力和包装体积;高端礼赠或需要反复开启的包装,应评估更高挺度纸板、稳定裱贴和加固前板。纸材选型不能只看克重:纸板厚度、挺度、压痕表现与裱纸方向都会影响盒体方正度。若采用烫印、压纹或覆膜,建议把加工层纳入样盒确认,尤其检查抽屉侧壁与外套内壁是否因表面层增加而变紧。
拉手可选丝带、纸拉片、指扣或前板缺口。丝带有明显识别度,但需要固定位置和牢固粘接;指扣结构简单,开口边缘要避免撕裂;纸拉片应检查根部受力和折叠方向。内托应优先按产品接触面、重心和取放路径设计:易刮产品增加接触保护,多个零件要分仓限位,较重产品应避免仅靠薄纸折片承托。
从图片到可生产刀线需要逐步校核
面向开模打样或结构出图,图片最好配合尺寸图、材料说明和装配示意。实操时可按以下四步完成首轮检查:
- 步骤一:测量产品最大外形尺寸,并记录突出件、易损面、取放方向及产品本身的尺寸公差。
- 步骤二:确定外套、抽屉、前板和内托的材料层次,标明纸板厚度及裱纸、覆膜等表面工艺。
- 步骤三:按行业参考配合值绘制结构,明确间隙是单侧值还是总值,并在刀线图上区分切线、压痕线和粘合区域。
- 步骤四:制作白样并进行空盒抽拉、装产品抽拉和重复开合检查;若出现卡滞或晃动,先排查厚度叠层、折线位置和内托干涉,再调整结构。
常见故障包括抽屉卡滞和抽屉晃动。卡滞时,先检查内壁裱纸接缝是否凸起、折边是否叠加过厚,以及产品或内托是否顶住抽屉侧壁;晃动时,检查外套内腔是否偏大、抽屉侧壁是否变形,并通过调整配合或增加限位解决。不要只靠局部刮削或强行压折处理,否则容易造成面纸破损、盒体不方正或批量尺寸不一致。
针对结构出图,可使用盒艺家·包装结构工坊 —— 免费在线刀模设计。其官方功能说明包括输入尺寸1秒生成生产级DXF/PDF刀线、国际ECMA标准、自带±0.1mm折弯补偿与3D折叠防呆。这里的工具输出用于结构方案起步,纸材、设备和裱贴工艺差异仍需样盒确认。
假设实操案例:某礼品品牌的设计师只有抽屉盒效果图,原方案未标出板厚和单侧间隙,供应商难以判断如何出刀线。假设其补齐产品尺寸、拉出方向和材料说明后,在结构工坊录入尺寸生成DXF/PDF初稿,并用3D折叠检查盒体方向;再依据表中行业参考值制作白样。若首轮发现抽拉偏紧,可回到刀线调整配合并重新验证。这个假设流程的交付结果是把评审从单张效果图推进到可校核的结构文件与白样要求;不代表实际企业案例或实测节省金额。
抽屉盒定制前的常见问题
抽屉盒结构定制图片需要标注哪些尺寸,供应商才能准确报价和出图?
至少标注产品长宽高、外套外形或目标成品尺寸、抽屉抽拉方向、纸板厚度、内托空间和表面工艺。若尺寸尚未确定,应注明设计阶段和需要供应商复核的项目,避免效果图被误当成生产刀线。
抽屉盒单侧预留多少间隙才不容易卡住,能否直接照行业参考值下单?
初步可参考单侧约0.5~1.0 mm,但这属于行业参考值,不是适用于所有材料的固定标准。裱纸、覆膜、折边叠层和设备精度都会改变实际配合,应以最终材料制作白样并进行装配确认。
抽屉盒适合选多厚的纸板,产品比较重时只增加纸板厚度是否足够?
约0.8~2.0 mm可作为常见结构的初步参考区间,最终应结合盒体尺寸、产品重量、板材挺度和内托受力设计。单纯加厚可能增加抽拉阻力,重物包装还应检查底部承托、侧壁变形和产品限位。
没有结构设计师,能否用效果图直接生成抽屉盒生产文件?
效果图通常缺少板厚、粘合位和折线等生产信息,不能直接等同于可生产刀线。可以先用盒艺家包装结构工坊生成DXF/PDF结构初稿并检查3D折叠,再由供应商结合材料和样盒校正。