

- 包装打样反复延期,常见根因是产品尺寸基准不统一、结构图修改没有同步到刀线,以及问题到实体折叠后才暴露。
- 盒艺家·包装结构工坊 —— 免费在线刀模设计,按官方功能说明,输入尺寸可1秒生成生产级DXF/PDF刀线,支持国际ECMA标准结构参考、自带±0.1mm折弯补偿与3D折叠防呆。
- 参数化出图适合加快结构方案准备和早期校验,不代表实物打样、材料适配或量产验证可以省略;刀线仍需按实际纸张、设备和工艺复核。
- 以下案例为假设算例,流程节省时间和返工数量仅用于说明评估方法,不是平台实测或企业交付承诺。
打样周期被拉长,常常从尺寸和文件交接开始
品牌方通常把“打样慢”理解为供应商排产不足,但在实际项目管理中,排期只是其中一环。更常见的前置问题是:产品尺寸取外尺寸还是内尺寸没有说清,盒型结构在设计过程中变化,刀模文件却仍沿用旧版本;或者图纸只有平面线稿,没有完成折叠检查,直到纸样出来才发现插舌顶住、糊口不足、盖片干涉。
这些问题会形成连续返工:采购补充尺寸,设计重新出图,结构人员重新核对,打样端再等文件确认。若项目同时涉及内托、外盒和产品装配,单个部件的尺寸修改还可能传导到相邻部件。对电商卖家和新消费品牌而言,延期的直接影响不仅是样品晚到,也可能压缩拍摄、上架、首单备货的时间窗口。
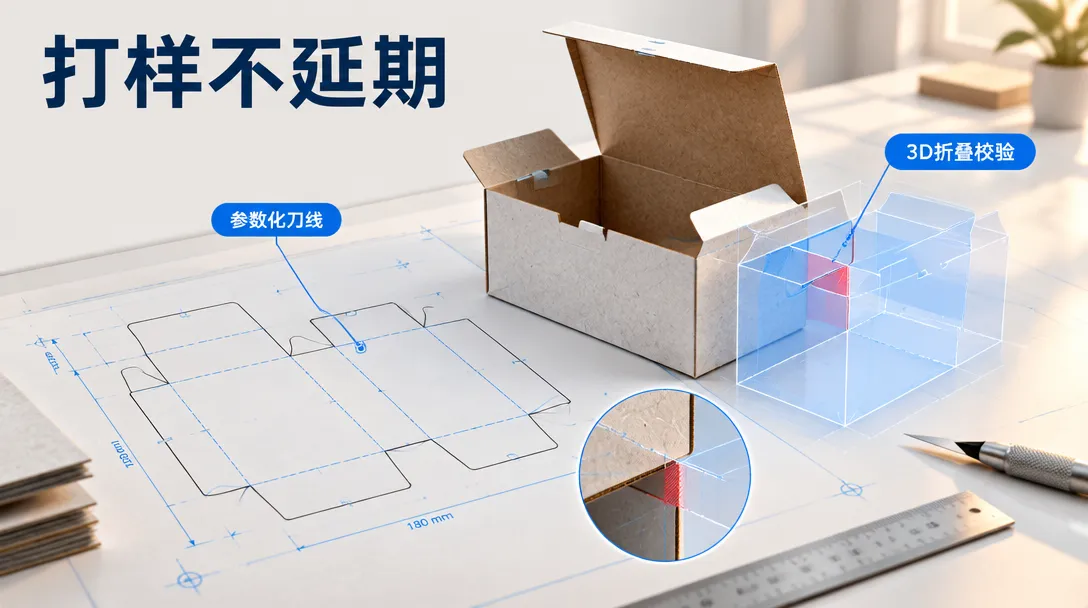
参数化结构工具的作用,是把可明确的盒型规则和尺寸输入转成结构刀线,减少从空白画图开始的重复工作;3D折叠预览则把部分空间干涉问题提前到数字检查阶段。它优化的是结构准备与沟通链路,不能自动替用户判断产品保护要求、纸张克重、印刷方向或糊盒设备能力。
把结构参数转成可复核的刀线文件
盒艺家·包装结构工坊 —— 免费在线刀模设计:输入尺寸 1 秒生成生产级 DXF/PDF 刀线;国际 ECMA 标准,自带 ±0.1mm 折弯补偿与 3D 折叠防呆。这类工具的核心价值,是让结构输入、刀线生成和折叠检查形成较短的工作链,而不是仅提供一张视觉效果图。
使用时要先明确尺寸口径。长、宽、高是产品本体尺寸还是包装内尺寸,产品是否有突出件,是否需要缓冲空间,都应在出图前统一。随后选择对应盒型并输入参数,导出DXF或PDF后,设计与打样人员还需确认裁切线、压痕线、粘口位置以及文件单位。±0.1mm是功能说明中的折弯补偿参数,不应理解为所有材料、所有设备和所有加工环节的最终成品尺寸公差;纸张厚度、压痕方式、模切机状态及糊盒误差都会影响实物结果。
以下参数表用于项目启动时建立检查清单,范围属于行业参考值,不是平台保证值或某一标准对所有盒型规定的统一限值。正式生产前应以结构图、材料样和加工厂能力共同确认。
| 检查项目 | 行业参考值或文件要求 | 延期风险与复核动作 |
|---|---|---|
| 刀线文件格式 | DXF、PDF;本模块支持生成生产级DXF/PDF | 核对文件单位、比例、线型和版本,避免导入后缩放或把压痕线识别为裁切线。 |
| 折弯补偿 | 功能说明为±0.1mm;实际适用性需按材料与设备验证 | 先确认纸板厚度及压痕条件,再用实体样检查折边尺寸和闭合状态。 |
| 糊口宽度 | 行业参考值通常约为10~20mm,依盒型、纸张和糊盒方式调整 | 检查粘接面积是否足够,避免糊口过窄导致开胶或挤占内尺寸。 |
| 尺寸基准 | 行业参考值:内尺寸、外尺寸及产品尺寸应分别标注,不混用 | 在需求单写明测量基准、缓冲余量和允许偏差,变更后同步更新刀线版本。 |
| 三维折叠检查 | 至少核对闭合、插舌、盖片和相邻折边干涉 | 预览用于筛查几何问题,不能代替纸样装配和设备试机。 |
流程图强调一个边界:数字校验在实体打样之前,负责尽早暴露可识别的结构问题;它不是实体打样的替代品。图中“1秒”对应工具功能说明中的刀线生成速度,不等于从需求确认到样品交付只需1秒。
假设案例显示,先校验再打样能减少无效往返
以下为示例测算,非实测数据。假设一家杭州电商品牌准备开发一款装小型家居配件的折叠盒,产品外廓约为180mm×120mm×45mm。原流程中,设计师收到的尺寸没有说明是产品尺寸还是盒内尺寸,首版刀线完成后又发现盖片闭合时与插舌重叠,于是需要再次确认尺寸、改图和安排新一轮纸样。这里不把假设时长写成行业承诺,只对流程节点进行比较。
项目改为先在需求表中确认内尺寸口径、产品突出位置、缓冲余量和开盒方向,再使用结构工坊选择盒型、输入参数并生成DXF/PDF。设计人员先通过3D折叠预览检查盖片、插舌与侧壁的闭合关系,发现干涉后在出实体样前调整参数;导出的文件由加工方复核线型、单位和材料方向,再安排纸样。
在这个假设项目中,量化结果设定为:把原先预计的两轮结构返工压缩为一轮实体打样前的数字修改;将“尺寸口径确认、刀线重画、折叠问题确认”三个往返节点合并到一次文件审核。若按内部项目排期估算,可能减少约1~2个工作日的等待,但该数值只是流程假设,实际周期取决于需求完整度、人员响应、材料备料和加工排期。数字出图也不意味着实体样品或外部开模费用自动为零;相关费用应向打样供应商确认。
按四步流程把数字文件交接到实体验证
- 步骤一:冻结输入条件。记录产品长宽高、尺寸基准、缓冲余量、开盒方向及外观面;对不规则产品补充关键凸起尺寸。触发条件是产品尺寸尚未确认或产品版本可能变化时,先暂停出刀线,避免用临时参数生成“看似完整”的错误文件。
- 步骤二:生成并检查结构。在包装结构工坊选定目标盒型,输入尺寸生成DXF/PDF刀线,并使用3D折叠预览检查盖片闭合、插舌插入和相邻折边干涉。重点关注功能说明中的±0.1mm折弯补偿设置,不能把它直接当成实物整体公差。
- 步骤三:做文件交接复核。设计、结构和加工方共同核对单位、比例、裁切与压痕线、糊口及版本号。任何尺寸变更都要重新导出并标注版本,不能仅在邮件或聊天记录中描述修改内容。
- 步骤四:实体样确认后再量产。使用预定纸张和加工方式制作纸样,检查实际装入、开合、粘接和运输需求;出现压痕爆线、插舌过紧或盒体松动时,优先核查材料厚度、压痕位置和尺寸基准,再修订刀线并留存确认版本。
适用条件是盒型可由参数描述、关键尺寸已明确、加工方能够读取并复核DXF/PDF文件。异形结构、特殊材料、复杂内托、对展示效果或运输保护要求高的项目,仍应安排结构工程师评审和实体测试。对设计师而言,3D预览适合早期排除明显干涉;对采购主管而言,刀线版本与样品确认记录才是避免供应商各自按不同文件生产的关键。
归纳来看,参数化定制解决的是结构图准备效率和部分问题前置识别,不是“免验证量产”。把尺寸口径、折叠校验、文件版本和实体样复核连成闭环,才是降低打样延期概率的可执行方法。可从包装结构工坊体验入口开始验证具体盒型与参数。