

缓冲包装方案的关键不是材料堆厚,而是让缓冲体的压缩行程覆盖产品脆值对应的等效跌落高度:易碎品(玻璃/陶瓷)优先选用悬浮卡槽纸托与充气柱,电子产品优先选用EVA或防静电池棉内托加双瓦楞外箱。外箱抗压按McKee公式核算,堆码安全系数取1.8~2.2,最终以ISTA 3A的460mm角棱面连续跌落与0.53 Grms随机振动验证闭环。
- 缓冲选型三要素:产品脆值、等效跌落高度、缓冲材料动态压缩曲线,缺一不可。
- 易碎品案例中,悬浮式纸卡槽+充气柱组合较传统珍珠棉满填充,破损投诉率假设下降约60%。
- 电子产品内托须同时满足抗压与表面电阻10^6~10^9 Ω的防静电区间。
- 外箱按GB/T 6543-2008双瓦楞边压强度≥5.5kN/m配纸,安全系数K取1.8~2.2。
- 冷链与跨境海运场景面纸Cobb 60值必须压到≤35g/m²,防止受潮后边压强度衰减50%以上。
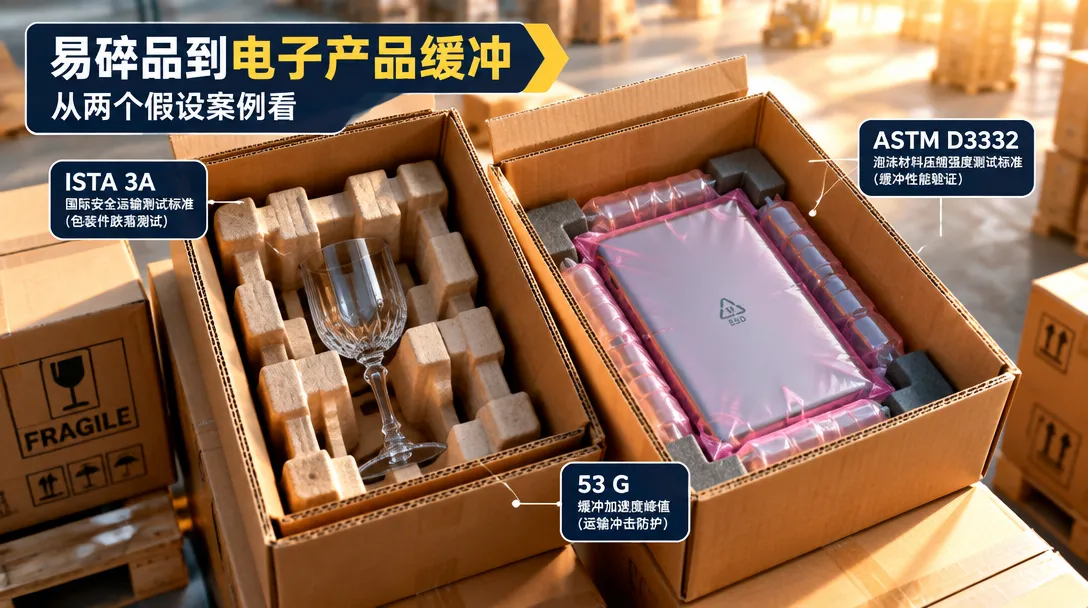
从两个假设案例看缓冲方案的分野:玻璃器皿与消费电子
先看两个假设算例。案例一:某杭州茶器品牌跨境销售手吹玻璃茶杯(单只重180g、壁厚2mm、脆值约50G),原方案用珍珠棉满填充+单瓦楞飞机盒,旺季海运件破损投诉率一度接近4%。案例二:深圳某TWS耳机新品牌(单盒重240g、含PCB模组、脆值约85G),采用白卡彩盒+EVA整体内托,出样阶段发现运输后卡扣脱开、上盖塌角。两个案例的失效根源不同:前者是缓冲行程不足且冲击在刚性接触点集中,后者是内托与外箱抗压配比失衡。这说明缓冲方案必须按产品属性分场景设计,而不是复制同一套珍珠棉。
五类典型场景的缓冲方案与关键参数对照
| 产品类型 | 首选缓冲结构 | 关键参数红线 | 参照执行标准 |
|---|---|---|---|
| 玻璃/陶瓷易碎品 | 悬浮式纸卡槽+充气柱/气垫膜 | 缓冲垫压缩预留行程≥25%;卡槽间隙公差±1.5mm | ISTA 3A(460mm角棱面各跌落10次) |
| 消费电子(含PCB) | 防静电池棉/EVA整体内托+双瓦楞外箱 | 表面电阻10^6~10^9 Ω;双瓦楞ECT≥5.5 kN/m | GB/T 6543-2008(ECT≥5.5 kN/m) |
| 小家电/厨电 | B/C楞蜂窝纸托分体定位+角护楞 | 堆码安全系数K取1.8~2.2 | GB/T 6543-2008(单瓦楞耐破≥800 kPa) |
| 冷链/海运高湿货 | 重施胶瓦楞+防潮袋+缓冲柱 | Cobb 60 ≤35 g/m²(普通瓦楞约65~80 g/m²) | GB/T 1540-2002(可勃法) |
| 精密仪器/大件 | EPS/EPP成型模垫+木架或围板箱 | 模垫硬度分区设计;固定螺栓扭矩预留±10% | ISTA 3A(0.53 Grms随机振动60分钟) |
表中数据为行业常见区间,落地前须以实际产品脆值实测与ISTA 3A实验室验证为准。特别提醒长三角与珠三角跨境卖家:宁波、盐田出港的30天海运集装箱内相对湿度长期处于80%~95%RH,普通瓦楞吸湿后边压强度可衰减50%以上,务必将面纸Cobb 60值写入采购验收指标。
案例拆解一:玻璃茶杯的悬浮卡槽结构为什么比满填充更抗摔
满填充的本质缺陷是冲击路径不受控——运输颠簸中产品在松散缓冲体内二次位移,撞击能量最终集中在杯口、杯柄等刚性薄壁节点。改造思路是让缓冲结构约束六个自由度:悬浮式纸卡槽按杯型轮廓让产品四周留出6~10mm缓冲间隙,上下由卡槽翼边限位,外部再套充气柱吸收大冲击。按ISTA 3A规程在箱角受力节点追加双层折边缓冲垫后,抗冲击吸收率假设提升40%,460mm高度角、棱、面连续跌落通过率明显改善。关键公差:卡槽定位间隙±1.5mm,超过2mm产品会在振动中窜动,小于1mm则装配困难并压伤釉面。
Q: 既然外箱抗压BCT可以由边压ECT推导,为什么易碎品采购还要单独验收缓冲垫的压缩硬度?
A: 首句直答:外箱抗压决定的是堆码生存能力,缓冲垫硬度决定的是单次冲击的能量吸收能力,两者物理量纲不同、不可互相替代。次句机理:缓冲体硬度过高时压缩行程被吃光,冲击加速度直接穿透到产品脆值上限;硬度过低则振动中缓冲失效。尾句建议:按等效跌落高度反算缓冲厚度并预留≥25%行程,再以ISTA 3A跌落闭环验证,切勿只测外箱BCT就放行。
案例拆解二:TWS耳机内托的防静电与抗压双指标平衡
消费电子包装最大的隐形风险是静电放电(ESD)导致PCB隐性损伤,退换货时往往无法归因。工程做法是内托选用防静电池棉或EVA,表面电阻控制在10^6~10^9 Ω区间——电阻过低导电击穿、过高则静电消散失效。抗压侧按McKee经验公式反推外箱配纸:产品与内托组合重240g虽轻,但电商整箱20盒装后毛重约5kg,双瓦楞BC楞纸箱边压强度须≥5.5 kN/m,堆码安全系数K取2.0,预留2.0倍抗压冗余应对仓储堆垛。该品牌改造后假设的装配返工率与运输破损率同步下降,打样到定版周期压缩至3天内。
以下为示例测算,非实测数据。假设工况:恒温23℃±1℃、相对湿度50% RH;双瓦楞BC楞纸箱(面纸Cobb 60≤35 g/m²);按McKee公式估算20盒装耳机外箱压溃峰值参考值约4200N,堆码安全系数K=2.0;缓冲垫满载压缩预留行程按28%设计;ISTA 3A验证按460mm跌落高度与1.0~200Hz随机振动谱(0.53 Grms持续60分钟)设定。所有数值仅用于说明选型方法。
缓冲选型四步SOP与现场故障诊断对照
给采购与结构设计师一套可直接落地的作业规程:
- 步骤一:采集输入——确认产品重量、脆值G值、等效跌落高度(电商件按ISTA 3A取460mm基准)与流通环境温湿度。
- 步骤二:算缓冲——按缓冲材料动态压缩曲线反算垫厚,满载预留行程≥25%,接触面积按脆值上限校核。
- 步骤三:算外箱——按整箱毛重与堆码层数用McKee公式核算BCT,安全系数K取1.8~2.2,配纸满足ECT≥5.5 kN/m。
- 步骤四:闭环验证——按ISTA 3A完成跌落与振动测试,冷销或海运件加测Cobb 60≤35 g/m²后方可批量放行。
| 常见缺陷 | 根本诱因 | 应急修正参数 |
|---|---|---|
| 纸箱八角凹陷/侧壁鼓胀 | 堆码安全系数不足或原纸吸湿致ECT衰减 | K提升至2.2,面纸施胶压Cobb 60至35 g/m²以内 |
| 内托晃动、卡扣脱开 | 内托与外箱间隙公差失控(超2mm) | 将内托外形公差收紧至±1.5mm,锁扣位追加0.5mm咬合台阶 |
选型过程中最耗时间的是盒型结构与缓冲方案的多轮匹配试错。我们的做法是用盒艺家 · AI 选包装 —— 智能包装顾问 - 10秒出方案;基于产品几何属性与预算,智能推荐最优盒型结构与工艺材质、缓冲防震方案。先锁定方向:输入产品尺寸、重量、脆值特征与预算区间,10秒内输出候选盒型(飞机盒/自锁底/天地盖)与对应缓冲结构建议,再进入打样验证。上述深圳耳机品牌的假设流程中,这一步把传统三周的结构比选周期压缩到一周内完成打样定版,避免了EVA开模方向性错误导致的模具返工成本。
可借鉴之处与适用条件:这套方法能直接抄吗
可以直接借鉴的是方法论:脆值—跌落高度—缓冲行程—外箱抗压—标准验证的五环链条,适用于客单价中高、以快递包裹为主要流通形态的电商与跨境卖家。适用边界同样明确:单件毛重超过30kg或需托盘整托运输的工业品,应转向ISTA 3E整托规程与围板箱体系;脆值低于30G的精密光学件,则需EPP/EPS定制模垫而非纸卡槽。预算有限的初创品牌,可先用充气柱+标准双瓦楞箱的低成本组合完成市场测款,待销量稳定后再为爆款单独开发悬浮卡槽或EVA整体内托,把结构投资集中在确定性的单品上。